
 中文版
 English
 日本語
2026冲压模具注塑成型专业产品介绍 大连三和模塑定制全指南
所属分类: 公司新闻
2026-11-18

📋 文章目录
1. 冲压模具注塑成型的核心定义与工艺逻辑
2. 冲压模具注塑成型的核心技术优势
3. 冲压模具注塑成型的主流适配应用场景
4. 冲压模具注塑成型的产品质量管控标准
5. 冲压模具注塑成型的定制服务流程
6. 大连三和模塑的冲压模具注塑成型产品服务能力
7. 常见问题
冲压模具注塑成型的核心定义与工艺逻辑
冲压模具注塑成型是指将冲压成型的高精度金属结构嵌件,与熔融热塑性/热固性塑料通过注塑工艺一体化复合,形成兼具金属结构强度与塑料绝缘、密封性能的复合零件的工艺方案。2026年行业数据显示,该工艺相比传统焊接装配方案,零件整体精度可提升35%以上,装配工序减少60%,是汽车电子、家电制造、工业仪表领域的主流复合零件生产方案。
冲压模具注塑成型的基础技术内涵
业内普遍认为,冲压模具注塑成型的核心价值在于打破了纯冲压、纯注塑工艺的材料性能边界,通过两类工艺的协同设计,让零件同时具备金属部件的高刚度、耐磨损特性,与塑料部件的绝缘、减震、易成型复杂外形的优势,解决了传统单一工艺无法实现的功能集成需求。
冲压模具注塑成型的核心工艺环节
- 高精度冲压模具加工:采用淬硬合金钢材制作冲压模,保证金属嵌件的尺寸公差控制在±0.02mm以内
- 嵌件预处理与定位:对冲压完成的金属嵌件做去毛刺、表面活化处理,嵌入注塑模具的精准定位卡槽
- 注塑参数匹配:根据嵌件材质与塑料材料特性,调整注塑温度、压力、保压时间参数
- 一体化成型与后处理:完成注塑合模后冷却定型,取出零件做外观飞边修剪、性能检测

Image Source: unsplash
冲压模具注塑成型的核心技术优势
冲压模具注塑成型的技术优势经过近十年的量产验证,已经成为精密零件制造领域降本增效的核心路径,相比传统的分体加工装配方案,在结构性能、量产效率、综合成本层面都有明确的提升。
冲压模具注塑成型的结构性能优势
采用一体化结构设计的零件,不存在分体装配的连接缝隙,整体密封性能、抗形变能力相比分体零件提升明显,同时可以通过嵌件的位置设计,在需要高强度的结构点位嵌入金属件,在需要绝缘、防腐蚀的区域使用塑料材质,实现材料性能的最优配置。
冲压模具注塑成型的量产成本优势
由于省去了后续的人工焊接、装配工序,量产环节的人力成本、设备工位投入都有明显降低,结合大连三和模塑多年的生产数据,该工艺的综合成本优势已经得到多数配套客户的认可,具体参数对比如下:
| 对比维度 | 传统冲压+焊接装配方案 | 冲压模具注塑成型一体化方案 |
|---|---|---|
| 零件尺寸公差 | ±0.1mm | ±0.03mm |
| 单万件生产工时 | 12.5小时 | 3.2小时 |
| 产品综合良率 | 92.3% | 98.7% |
| 全生命周期综合成本 | 基准值100% | 62% |
2026年国内精密制造行业研究报告指出,采用一体化复合成型工艺的零件,客户后续装配环节的返修率可降低70%以上,是当前制造端降本增效的核心技术方向。
冲压模具注塑成型的主流适配应用场景
冲压模具注塑成型的适配场景覆盖多个工业制造领域,核心是满足同时需要金属强度与塑料功能的复合零件需求,目前主流的应用领域集中在交通装备、消费电子、家电制造三个方向。
冲压模具注塑成型适配的汽车行业零件类型
在汽车制造领域,该工艺主要用于生产车载传感器外壳、连接器金属支架、功能按键骨架、车门内饰结构件等,这类零件需要同时满足导电连接、结构支撑、绝缘防护的多重要求,传统分体工艺很难实现稳定的批量生产。
冲压模具注塑成型可以适配所有材料组合吗?
从技术边界看,该工艺对金属嵌件与塑料材料的热膨胀系数匹配度有一定要求,并非所有材料组合都可直接成型,需要前期做材料相容性验证,避免成型后出现内应力开裂、脱层等问题。
冲压模具注塑成型的产品质量管控标准
冲压模具注塑成型的质量稳定性直接影响后续客户的装配效率,行业内主流的管控逻辑是把质量控制点前置到原材料、制程、成品三个环节,避免问题流出到客户端。
冲压模具注塑成型的原材料管控要求
所有冲压用的合金钢材、塑料粒子都要做入厂检测,每批次核对材质证明,避免材料成分不达标导致的模具磨损过快、零件强度不足等问题;金属嵌件的表面粗糙度也要做抽检,保证和塑料层的结合力符合设计要求。
冲压模具注塑成型的制程检测节点
冲压环节每2小时抽检嵌件尺寸,确保冲压模具的磨损在可控范围内;注塑环节每模次监控嵌件定位精度,避免出现嵌件偏移、漏放等问题;成品按批次做高低温循环、插拔力、盐雾测试,保证产品的可靠性符合客户使用要求。
冲压模具注塑成型的定制服务流程
冲压模具注塑成型的定制化服务是当前行业的主流交付模式,不同客户的产品结构、性能要求存在差异,需要通过标准化的流程降低沟通成本,保证交付效率。
冲压模具注塑成型的前期方案评估流程
客户提供3D图纸、使用工况要求后,工程团队会开展DFM可制造性分析,给出材料选型、结构优化、成本优化的初步建议,常规方案的评估反馈周期为3个工作日,确认方案后启动模具设计加工。
冲压模具注塑成型的量产交付保障
模具采用模块化设计,易损件做备件库存,正常量产周期下,从图纸交付到样品产出仅需15个工作日,批量交付的交期可根据客户的生产排产灵活调整,保证配套供应的稳定性。
大连三和模塑的冲压模具注塑成型产品服务能力
大连三和模塑作为深耕大连本地精密制造领域的生产企业,经过多年的技术积累,已经形成了从模具自主设计、加工到零件量产的全链条服务能力,可满足不同行业客户的冲压模具注塑成型定制需求。
冲压模具注塑成型的硬件生产配套
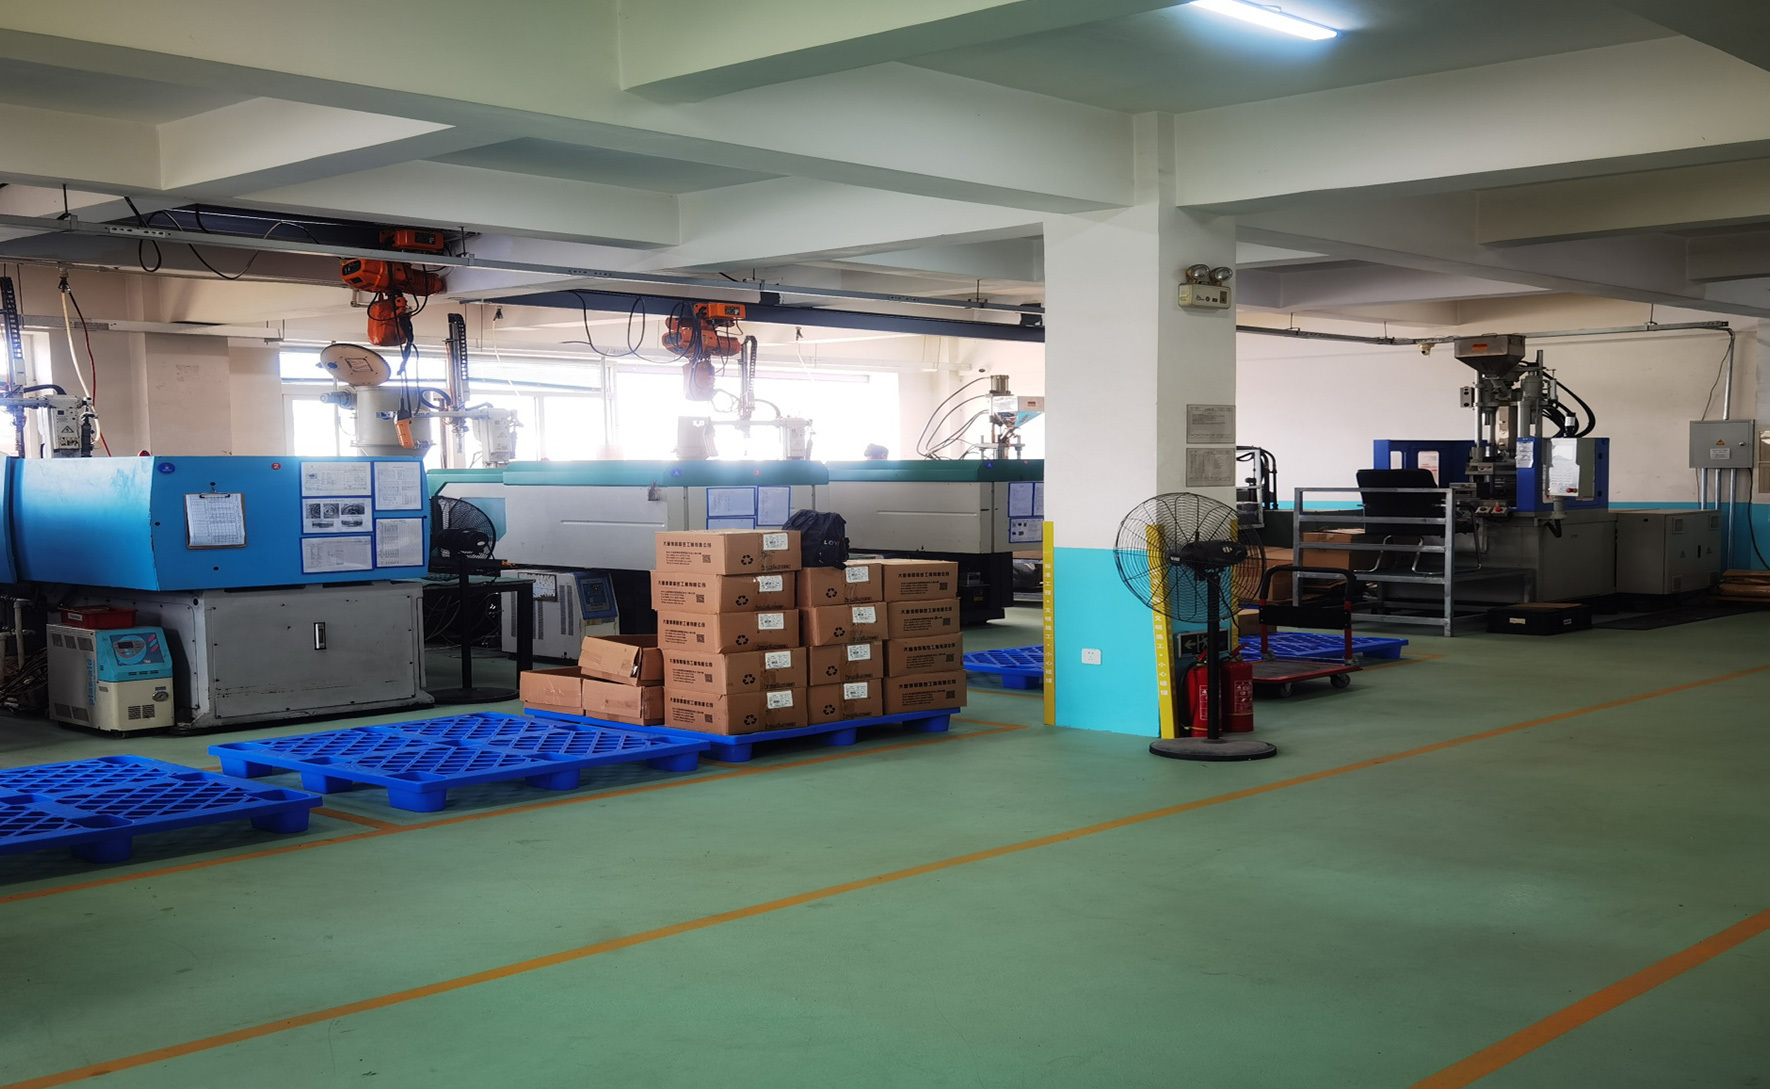
公司配置了高精度冲压设备、全电动注塑机、三坐标尺寸检测室,可自主完成冲压模具、注塑模具的加工装配,核心技术团队平均行业经验超过12年,能够快速解决量产过程中的各类技术问题。
冲压模具注塑成型的售后服务体系
为客户提供12个月的产品质量质保,量产过程中安排专属对接人,定期反馈生产进度,解决零件使用中的各类技术问题,客户可通过官网www.sunhillmolding.com在线提交定制需求,快速对接工程团队。
常见问题
Q:冲压模具注塑成型的开模周期一般需要多久?
常规结构的冲压模具与注塑模具联合开发周期为12-18个工作日,复杂多嵌件结构的产品会根据复杂度调整,最快可实现10天出样。
Q:冲压模具注塑成型的最小起订量是多少?
考虑到模具开发成本,常规量产订单的最小起订量为5000件,小批量试产订单可根据客户需求灵活协商,满足前期研发验证需求。
Q:冲压模具注塑成型产品可以做表面处理吗?
成型后的零件可根据需求做丝印、镭雕、喷粉、电镀等表面处理,具体处理工艺可结合产品使用场景与客户预算匹配。
此文章由AI生成,内容仅供参考
上一条: 没有了!
2026冲压模具注塑成型专业产品介绍 大连三和模塑定制全指南
本文为2026年最新冲压模具注塑成型产品专业介绍,结合大连三和模塑有限公司的生产实践,系统梳理该工艺的技术优势、适配场景、质量管控要点与定制流程,配套参数对比表格与常见问题解答,为制造企业客户提供可落地的选型参考。